
Technologia laserowa nie oznacza od razu rozbudowanej linii
Technologie laserowe obejmują urządzenia o różnym przeznaczeniu i stopniu automatyzacji. W przemyśle wykorzystuje się między innymi lasery do cięcia, spawania, czyszczenia i znakowania materiałów. Każdy z tych procesów może funkcjonować jako samodzielne stanowisko lub część zautomatyzowanej linii.
Mała firma nie musi rozpoczynać wdrożenia od rozbudowanego systemu CNC lub robota przemysłowego. W wielu zastosowaniach wystarczy urządzenie ręczne albo kompaktowe stanowisko obsługiwane przez jednego przeszkolonego operatora. Takie rozwiązanie może być wykorzystywane przy krótkich seriach, naprawach, produkcji na zamówienie i częstych zmianach detali. Automatyzacja staje się uzasadniona wtedy, gdy geometria elementów jest powtarzalna, a liczba wykonywanych części pozwala wykorzystać potencjał systemu. Skala inwestycji powinna więc rosnąć razem ze stabilnością i wielkością produkcji.
Ręczne spawanie laserowe w mniejszej firmie
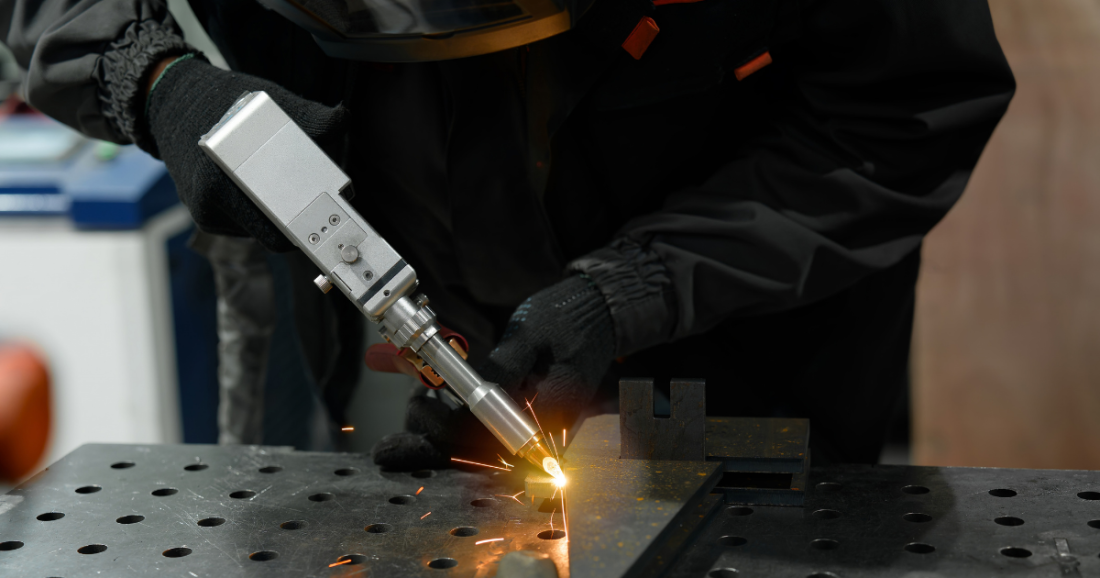
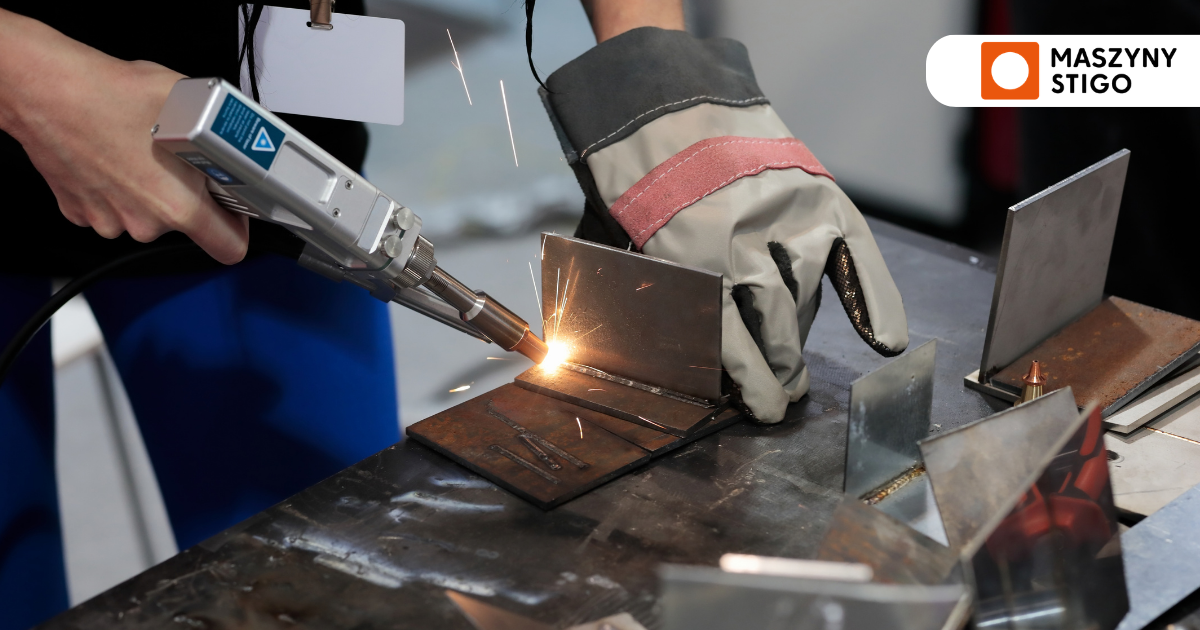
Dobrym przykładem technologii możliwej do wdrożenia poza dużą fabryką jest ręczne spawanie laserowe. Operator prowadzi głowicę wzdłuż złącza, a skoncentrowana wiązka stapia krawędzie materiału. W zależności od geometrii złącza proces może odbywać się z drutem dodatkowym lub bez niego.
Właściwie dobrane spawarki laserowe mogą znaleźć zastosowanie przy produkcji obudów, mebli metalowych, wyposażenia gastronomicznego, elementów ze stali nierdzewnej i cienkościennych konstrukcji. Technologia jest przydatna tam, gdzie ważne są tempo pracy, estetyka spoiny i ograniczenie odkształceń. Korzyści wynikają ze skoncentrowanego wprowadzania energii. Wąska strefa wpływu ciepła może zmniejszyć deformacje i zakres późniejszego prostowania. Regularna spoina może również wymagać mniej szlifowania, co skraca cały proces wykonania elementu. Nie oznacza to, że urządzenie automatycznie rozwiąże każdy problem spawalniczy. Spawanie laserowe wymaga czystych powierzchni, dobrego spasowania części, stabilnego mocowania i prawidłowo dobranych parametrów. Firma musi także zapewnić szkolenie operatora oraz właściwe zabezpieczenie stanowiska.
O opłacalności decyduje cały proces
Porównywanie samej prędkości spawania daje niepełny obraz. Do analizy należy włączyć przygotowanie złącza, mocowanie, wykonanie spoiny, kontrolę jakości, szlifowanie, prostowanie i ewentualne poprawki. Jeśli klasyczne spawanie trwa krótko, ale po nim następuje długie szlifowanie, technologia laserowa może przynieść korzyść dzięki ograniczeniu operacji wykończeniowych. W innym zakładzie głównym problemem może być zbyt duża liczba braków lub trudność w utrzymaniu jednakowej jakości kolejnych elementów.
Najbardziej miarodajnym wskaźnikiem jest koszt prawidłowo wykonanego detalu. Powinien obejmować czas operatora, energię, gazy, materiał dodatkowy, materiały ścierne, poprawki i przestoje. Dopiero takie porównanie pokazuje, czy nowa technologia zwiększy produktywność.
Mała seria może uzasadniać inwestycję
Produkcja seryjna ułatwia wykorzystanie maszyny, ale nie jest warunkiem opłacalności. W krótkich seriach znaczenie ma możliwość szybkiej zmiany parametrów i przechodzenia między różnymi detalami.
Urządzenie może przynosić wartość także wtedy, gdy firma wykonuje produkty o wysokiej marży, realizuje pilne zamówienia lub obsługuje klientów wymagających krótkich terminów. Własne stanowisko pozwala ograniczyć oczekiwanie na usługę zewnętrzną i lepiej kontrolować harmonogram. Przy produkcji jednostkowej trzeba jednak dokładnie policzyć czas przygotowania. Jeśli każdy detal wymaga osobnego oprzyrządowania, długich prób i skomplikowanego programowania, korzyść z szybkiego procesu może zostać utracona na wcześniejszych etapach.
Czyszczenie i znakowanie jako prostszy początek
Spawanie i cięcie nie są jedynymi sposobami wykorzystania lasera. Dla części przedsiębiorstw pierwszym uzasadnionym wdrożeniem może być czyszczenie powierzchni albo znakowanie elementów.
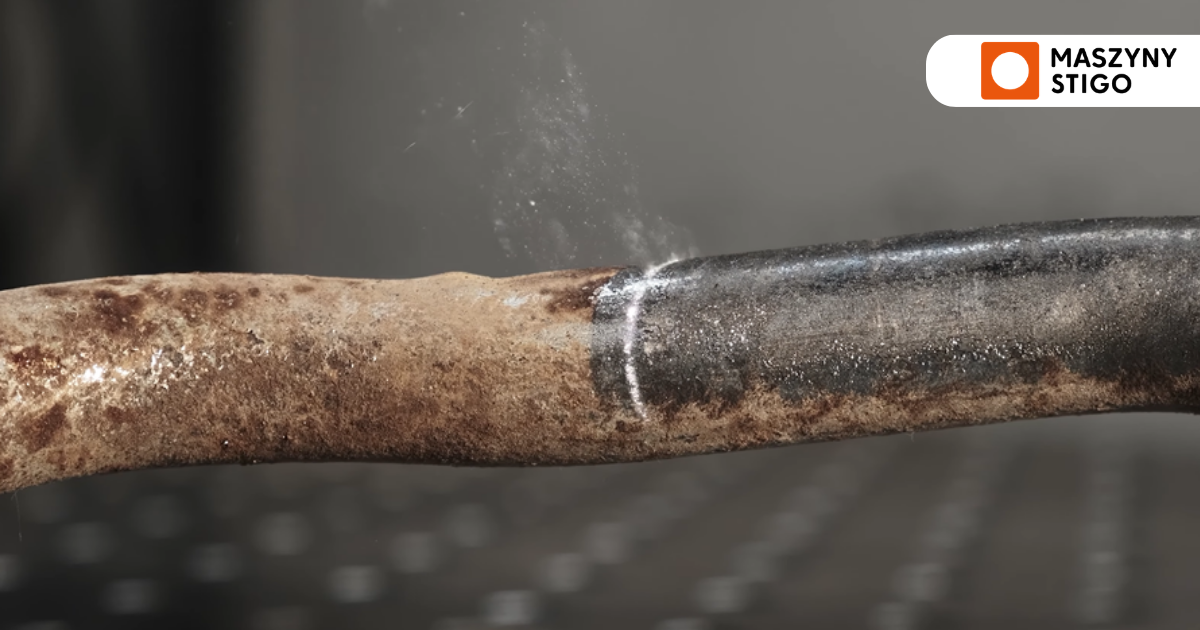
Laser czyszczący może usuwać miejscową korozję, tlenki, farbę i zanieczyszczenia przed spawaniem lub nakładaniem powłok. Proces sprawdza się szczególnie przy elementach o wysokiej wartości, powierzchniach wymagających selektywnego działania oraz pracach, w których zastosowanie ścierniwa lub chemii powoduje dodatkowe problemy. Znakowarka laserowa pozwala nanosić numery seryjne, oznaczenia partii, kody i informacje identyfikacyjne. Takie zastosowanie może być istotne również dla małego producenta, jeśli odbiorcy wymagają identyfikowalności wyrobów. Każdy z tych procesów ma inne wymagania. Moc źródła, typ emisji, optyka i zabezpieczenia stanowiska powinny być dopasowane do materiału oraz oczekiwanego rezultatu.
Infrastruktura pozostaje ważna niezależnie od wielkości firmy
Kompaktowe urządzenie nie oznacza braku wymagań technicznych. Przed wdrożeniem trzeba sprawdzić zasilanie, wentylację, odciąg zanieczyszczeń, dostępne miejsce i organizację transportu detali. W spawaniu laserowym potrzebny jest odpowiednio dobrany gaz osłonowy. Procesy czyszczenia i spawania mogą wytwarzać dymy oraz cząstki wymagające wychwytywania blisko miejsca powstawania. Konfiguracja odciągu zależy od materiału, rodzaju powłoki i intensywności pracy.
Urządzenia przemysłowe wykorzystujące wiązkę laserową mogą należeć do najwyższej klasy zagrożenia. Stanowisko wymaga zabezpieczenia przed bezpośrednim promieniowaniem i odbiciami, kontroli dostępu, właściwych osłon oraz środków ochrony dobranych do długości fali. Zasady te obowiązują w małym warsztacie tak samo jak w dużej fabryce.
Kompetencje operatora i standaryzacja pracy
Technologia laserowa może uprościć wykonanie części operacji, ale nadal wymaga świadomej obsługi. Operator powinien rozumieć wpływ mocy, prędkości, ogniskowania, gazu osłonowego i sposobu prowadzenia głowicy na rezultat. W małej firmie szczególne znaczenie ma dokumentowanie ustawień. Jeśli wiedza o procesie pozostaje wyłącznie w pamięci jednej osoby, każda nieobecność może zatrzymać produkcję. Instrukcje powinny określać sposób przygotowania materiału, parametry urządzenia, kryteria kontroli i zasady bezpieczeństwa.
Możliwość zapisywania programów lub profili roboczych ułatwia odtwarzanie sprawdzonych ustawień. Dzięki temu kolejna partia może zostać wykonana w podobnych warunkach, a wdrożenie nowego operatora staje się prostsze.
Jak ograniczyć ryzyko nietrafionej inwestycji?
Decyzję warto poprzedzić próbą technologiczną na rzeczywistych detalach. Test powinien obejmować materiał, grubość, geometrię i stan powierzchni odpowiadające codziennej produkcji. Podczas próby należy zmierzyć cały czas wykonania produktu, a nie sam czas działania lasera. Trzeba uwzględnić przygotowanie, przezbrojenie, kontrolę, wykończenie i liczbę poprawek. Uzyskany wynik można porównać z obecnym procesem.
Przy wyborze dostawcy warto ocenić zakres testów, szkolenia, serwisu i pomocy we wdrożeniu. Informacje o dostępnych technologiach i urządzeniach przemysłowych przedstawia między innymi serwis STIGO - maszyny dla przemysłu. Ostateczny wybór powinien opierać się na parametrach procesu, wyniku prób i całkowitym koszcie użytkowania.
Kiedy technologia laserowa może się nie opłacać?
Zakup urządzenia może być trudny do uzasadnienia, gdy firma wykonuje bardzo niewiele operacji możliwych do przeniesienia na laser. Podobna sytuacja występuje wtedy, gdy detale mają dużą zmienność, są źle przygotowane albo wymagają cech, których wybrana technologia nie zapewnia.
Alternatywą może być dalsze korzystanie z usług zewnętrznych, wynajem urządzenia lub zlecanie prac wyspecjalizowanej firmie. Takie rozwiązanie pozwala uniknąć kosztu inwestycji, serwisu, szkolenia i organizacji bezpiecznego stanowiska. Przed zakupem należy odpowiedzieć na kilka pytań:
-
- który etap produkcji ma zostać usprawniony;
-
- ile godzin w miesiącu urządzenie będzie rzeczywiście pracować;
-
- jakie operacje i materiały pomocnicze uda się ograniczyć;
-
- czy detale mają wystarczająco stabilną geometrię i jakość;
-
- jakie koszty infrastruktury, szkolenia i serwisu trzeba uwzględnić;
-
- ile prawidłowych elementów można wykonać w porównaniu z obecną metodą.
Wielkość firmy nie jest głównym kryterium
Technologie laserowe mogą być użyteczne w zakładach o różnej skali. Duże przedsiębiorstwo łatwiej wykorzysta automatyczną linię pracującą przez kilka zmian. Mały warsztat może osiągnąć porównywalnie istotną korzyść dzięki jednemu stanowisku, które usuwa konkretne wąskie gardło.
Najlepszym uzasadnieniem inwestycji jest powtarzalny problem technologiczny i mierzalna poprawa procesu. Jeśli laser skraca cały czas wykonania detalu, stabilizuje jakość albo ogranicza koszt poprawek, wielkość przedsiębiorstwa przestaje być najważniejszym argumentem. Jeśli takich korzyści nie można potwierdzić podczas prób, rozsądniejszym wyborem może pozostać obecna metoda lub korzystanie z usługi zewnętrznej.
Artykuł Partnera
Portal zaznacza sobie prawo do usuwania komentarzy, bez uprzedzenia osoby komentującej. Pamiętaj, że w Internecie nie jesteś anonimowy.